MANAGER LA PERFORMANCE

|
Pour
accéder rapidement aux différents paragraphes de cette
page |
 |
La naissance du système de Taiichi Ohno | |
Synchronisation des processus | |
Diriger avec les yeux (management visuel) |
|
Le
socle du TPS : zéro gaspillage |
|
Flexibilité / polyvalence | |
Aller sur le terrain |
|
Le
socle du TPS : fluidifier le travail |
|
Anomalies visibles | |
5 pourquoi |
|
Juste à temps / juste nécessaire | |
Standards infaillibles mais flexibles | |
Modélisation du système de Taiichi Ohno |
|
Zéro stock | |
L’Homme est au centre du système | |
La puissance du système de Taiichi Ohno |
|
Zéro défaut | |
Le chef est aussi formateur et tuteur |
|
Taiichi Ohno (1912 – 1990) est un ingénieur japonais qui exerca d’abord dans la branche textile de Toyoda (1933) puis chez le constructeur automobile Toyota (1943). Il fut Vice Président de Toyota de 1975 à 1978 et conseiller du Groupe Toyota jusqu’en 1982. Il est l’inventeur du Toyota Production System (TPS), développé à partir de 1950, qui est le système de management le plus performant au monde.
Il écrivait dans la préface de son livre, Toyota Production System (1978), « Le TPS n’est cependant pas uniquement un système de production. J’ai confiance qu’il révèlera sa force comme système de management adapté à l’ère des marchés mondiaux et des système d’informations sophistiqués d’aujourd’hui ». J’ai la conviction que ce système de management de la performance peut s’adapter à tout type d’activité. C’est ma référence pour analyser la performance des organisations. |
 |

|
La naissance du système de management de Taiichi Ohno |
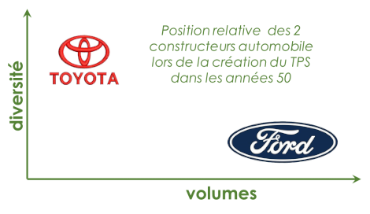 |
A la fin de la deuxième guerre mondiale, Taiichi Ohno affronta le défi de devoir amener la productivité des usines de Toyota au niveau de celle des usines américaines. Le japon était alors dans une phase de croissance lente avec un marché automobile caractérisé par une grande diversité de modèles avec de faibles volumes. Le système de production de masse appliqué alors dans l’industrie automobile occidentale n’était pas transposable, il fallait en inventer un autre : ce fut le Toyota Production System (TPS). La productivité s’obtenait alors, et s’obtient très souvent encore de nos jours, par l’augmentation des volumes et la diminution de la diversité des produits afin de saturer les installations. Taiichi Ohno a construit son système sur l’axiome inverse : favoriser la fabrication de lots de petite taille tout en réduisant les coûts de production même à faible volume. Ceci explique pourquoi Toyota n’a jamais perdu d’argent en 70 ans (1950 – 2020), sauf en 2008 suite à la crise financière mondiale, et qu'elle engrange des bénéfices records en période de croissance. |
|
Durant les prochaines décennies les entreprises vont devoir affronter une croissance durablement ralentie. Elles ne pourront pas être sauvées par des mesures d’exception en attendant des jours meilleurs. Comprendre le système de Taiichi Ohno pour l’appliquer aux spécificités de son entreprise, à ses produits, à ses métiers, à son environnement est une voie à explorer. |

|
Le
socle
du
TPS : éliminer les gaspillages
|
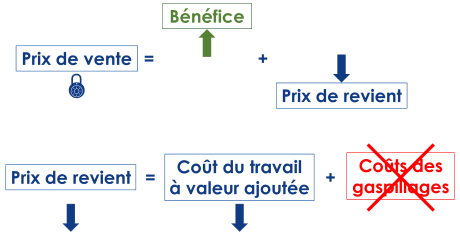 |
Taiichi Ohno explique les bases de son système avec l’équation ci-contre. Les prix de vente sont verrouillés par le marché. Lorsque le pricing est possible, il reste limité à la flexibilité potentielle du marché. Pour augmenter le bénéfice il faut diminuer le coût du travail à valeur ajoutée et éliminer les gaspillages.
La recherche de la diminution des coûts est couramment pratiquée par les entreprises lorsqu’elles traversent une période difficile. Tous les secteurs sont alors mis sous pression par des contraintes budgétaires, par des programmes de réduction des coûts de fabrication, par l’externalisation – voire la délocalisation – des activités qui ne sont pas le cœur-de-métier.
|
|
Mais dans la grande majorité des cas les contraintes sont progressivement levées dès lors que les résultats s’améliorent et le travail supplémentaire demandé aux collaborateurs pour améliorer la productivité disparaît. Dans le TPS, au contraire, la suppression des gaspillages est durablement intégrée dans le fonctionnement quotidien de l’entreprise, que les résultats soient bons ou mauvais.
Les sources de gaspillage sont multiples :
-
les
productions
excédentaires
qui génèrent des coûts sans valeur ajoutée
correspondante (argent immobilisé, manutentions, frais
de gestion, coûts et entretien des bâtiments de
stockage) ; - les productions défectueuses qu’il faudra soit détruire soit retoucher sans pour autant en augmenter la valeur marchande.
|
|
Le
socle
du
TPS : fluidifier le travail
|
|
Taiichi
Ohno a généralisé à l’ensemble des usines Toyota et dans
tous les métiers
de
l’entreprise le
principe de la mise en flux du travail qu’il avait
observé chez les constructeurs occidentaux, notamment
chez Ford.
Ce
principe consiste à disposer
les postes de travail et les machines selon la séquence
logique des opérations à effectuer. Ainsi
c'est
le
produit
qui se déplace de
poste en poste et non
plus
les opérateurs
qui
vont successivement rejoindre le poste de travail.
Il
n'y a plus besoin de stock tampon entre les opérations
car chaque poste de travail réalise et livre au poste
suivant la pièce ou le sous-ensemble juste-à-temps,
c’est-à-dire juste au moment où il en a besoin. C’est ce
qu’on a appelé vulgairement le travail à la chaîne.
|
|
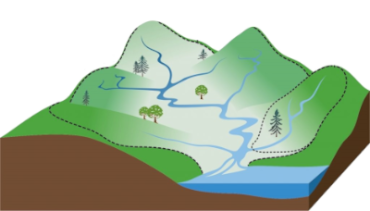
Pour appréhender concrètement ce principe appliqué à l’ensemble de l’entreprise il faut se la représenter mentalement comme un système hydrographique. Par exemple un ensemble de ruisseaux, torrents, rivières, fleuves qui se déversent continument les uns vers les autres et dont on connaît la fragilité lorsqu’un incident météorologique se produit à en endroit névralgique. La régularité du flux cesse en cas de débordements ou d'inondations (= surproduction) ou d’assèchement ou de sécheresse (= rupture d’approvisionnements).
|
 |
 |
|
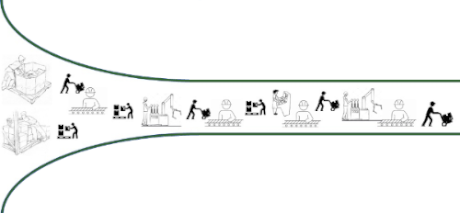
| Fluidifier le travail c'est transformer un flux entrecoupé d’opérations de manutention et de stockage en un flux continu |
 |
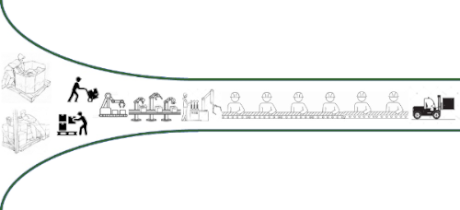 |
|
C’est
applicable
à
tout
type
de
travail
à
condition
d’être
prêt
à innover et à se remettre en cause 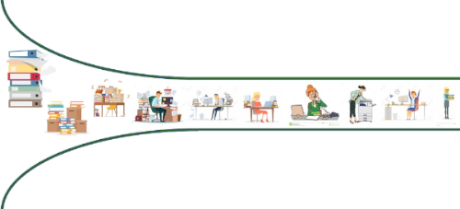
|
|
Juste-à-temps / juste nécessaire
|
|
La généralisation du principe du travail à la chaîne à l’ensembles des processus de fabrication ou de production s’appelle le juste-à-temps : fabriquer ce dont on a besoin, au moment où on en a besoin, dans les quantités dont on a besoin, là où on en a besoin. Un atelier ne reçoit que ce qui lui est nécessaire pour effectuer son travail. Un atelier situé en amont ne doit donc produire que ce qui est indispensable à l’aval. La philosophie qui sous-tend le juste-à-temps, l’action au plus juste, s’exprime plus généralement par le juste nécessaire : ne faire que ce dont on a besoin, quand on en a besoin, où on en a besoin. Ceci s’applique à bien d’autres domaines que la fabrication.
|
|
|
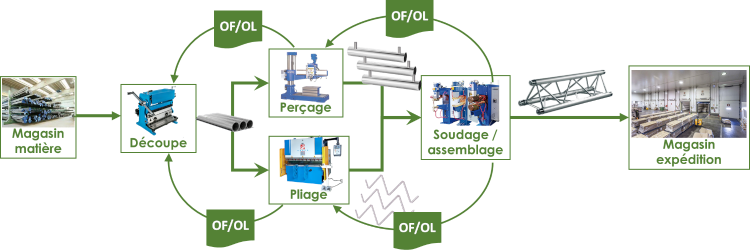
La
dynamique
d’un système de fabrication traditionnel repose sur un
double système d’ordres :
|
|
|
La
dynamique
d’un
système
juste-à-temps
est
pilotée par le processus le plus en aval fonctionnant en
flux continu. Ce
processus, appelé processus régulateur, émet les
demandes vers les ateliers amonts dès qu’il a besoin de
la pièce ou du sous-ensemble correspondant. Cette
demande est à la fois un ordre de fabrication (OF) pour
la mise en fabrication de la pièce et ordre de livraison
(OL)
pour livraison de la pièce. C'est le système des flux
tirés. Des stocks au juste nécessaire sont constitués pour tenir compte des délais nécessaires à la synchronisation du dispositif. Le
processus régulateur reçoit des OF qui ont été
ordonnés de façon à lisser la charge de travail des
ateliers amonts en fonction de leurs capacités
nominales, c'est-à-dire le nombre maximal et minimal de
pièces qu'il peut produire dans la prériode de
référence, période appelée le pas de production.
|
|
Nous
avons
présenté ici le juste-à-temps appliqué à une entreprise
de fabrication en série de produits complexes, comme
l’automobile, dont le système technique est très
régulateur. Ces principes peuvent s’appliquer à tout
processus à condition de les appliquer avec discernement
et avec des outils appropriés à leur nature et au
contexte dans lequel ils sont mis en œuvre. Ainsi la technique des étiquettes kanban pour véhiculer d'aval en amont les OF/OL de fabrication juste-à-temps est tout à fait adaptée à la production en série de produits complexes mais pourra être inadaptée dans d’autres contextes. |
|
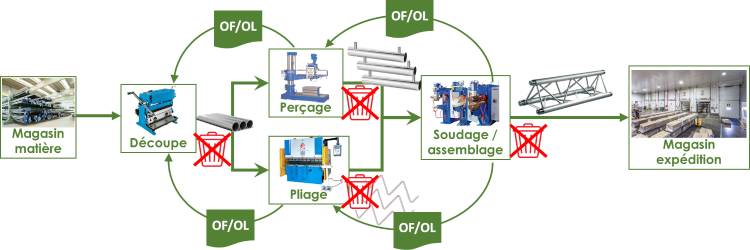
Zéro stock |
|
|
|
Il
s’agit
bien
de
fabriquer
juste-à-temps
et
pas
seulement
livrer
juste-à-temps. Entre deux ateliers ou deux postes
de travail le seul stock admissible répond aux
contraintes d’acheminement de la pièce, du sous-ensemble
ou du produit lorsque le flux fonctionne au nominal,
c’est-à-dire en situation stabilisée.
La
mise en place d'un système juste-à-temps se fait
progressivement car il n'est pas possible d'atteindre le
zéro stock d'un seul coup .
Au début on prévoit un stock tampon qui permettra
d’absorber les irrégularités inévitables avant d'arriver
à la fluidité parfaite du flux de production. On ajuste
progressivement l’ensemble des paramètres pour diminuer
progressivement ce stock tampon pour arriver au stock
minimum. On respecte ainsi l’axiome initial
d’élimination des gaspillages.
En "vie courante", quand le processus est stabilisé et qu'il devient de plus en plus fiable, on cherche en permanence à diminuer au juste nécessaire ce stock tampon sans nuire à la régularité du flux de production. La diminution du stock n'est
pas une injonction ponctuelle du Directeur Financier,
mais un souci permanent des opérateurs, souci
totalement intégré dans l'organisation de leur
travail. C'est ce que l'on appelle le progrès continu
chez Toyota.
|
|
Zéro défaut |
|
|
|
Puisque
le
stock est réduit au minimum alors que le flux s’écoule
harmonieusement, toute production d’une pièce
défectueuse interrompra l’écoulement dès qu’elle sera
détectée et donc inutilisable. Ne produire que des
produits bons est donc un impératif incontournable pour
mettre en place un système de juste-à-temps réellement
performant. Très souvent des stocks tampon sont là pour
masquer la production de pièces ou sous-ensembles non
conformes.
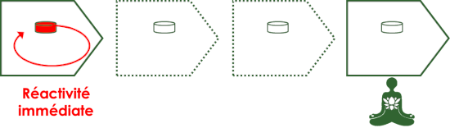
Lorsque le système est bien réglé, toute anomalie due à un élément non-conforme bloque la fabrication, cela se voit et donc incite à une réactivité immédiate.
Taiichi Ohno introduit la notion d’autonomation qui consiste à rendre les machines automatiques intelligentes de façon à ce qu’elles s’arrêtent automatiquement dès qu’une pièce défectueuse est produite. Le zéro défaut a deux objectifs : ne pas polluer le flux en aval du processus et supprimer la production de non-conformes qui sont des gaspillages.
La production d’une pièce non conforme ou un travail produisant un résultat non conforme à ce qui est attendu est la première des sources des gaspillage. La page Bon du premier coup de cette partie du site est consacrée à l’obtention du zéro défaut.
|
|
Synchronisation des processus |
|
Pour
fluidifier
le travail c’est-à-dire pour que l’écoulement
du travail soit régulier et sans à-coups avec le minimum
de stocks tampons intermédiaires
dimensionnés au juste nécessaire, l’ensemble
des
processus doivent être parfaitement synchronisés pour
éviter les accumulations de produits entre
deux postes de travail ou des
manques
qui
se traduiraient par des attentes.
Un processus, quel qu’il soit, est caractérisé par deux paramètres qui doivent être ajustés pour assurer la synchronisation du dispositif :
Il n’existe pas de méthode générique ni d’outils standards pour synchroniser des processus car cela est spécifique à chaque situation, à chaque nature de procédé et de processus, à chaque environnement. Il faut faire preuve de créativité et d’innovation.
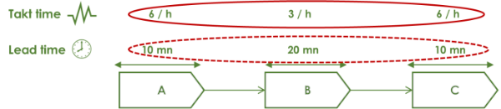
Ci-dessous voici un exemple de trois processus qui s’enchaînent et qui ne sont pas synchronisés car les takt times sont différents. |
|
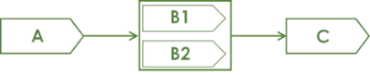
La cadence du processus B est la moitié de celles des processus A et C. On implante alors un deuxième processus B c'est-à-dire qu'on double les machines et les équipes.
Dans
chacun
des processus B le travail est organisé de façon à
pouvoir être décomposé en deux séquences consécutives de
travail a et b de 10 minutes chacune.  |
Les ordres de fabrication qui arrivent en B sont alternativement affectés aux processus B1a et B2a. 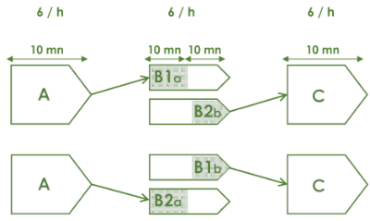 |
|
Flexibilité
/ Polyvalence
|
|
Dans un système de production juste-à-temps les lots de production doivent être les plus petits possibles pour pouvoir s'adapter au rythme de la demande au juste-nécessaire sans avoir recours à des stocks. Pour que l’outil de travail puisse s’adapter très rapidement à la variation de la demande il faut pouvoir disposer d’une part de machines ou d’ateliers polyvalents capables de réaliser plusieurs variantes de produits en ne changeant que des outils sur une même machine et d’autre part avoir formé le personnel à la polyvalence pour accomplir plusieurs tâches de nature différente ou utiliser plusieurs types de machines. |
|
|
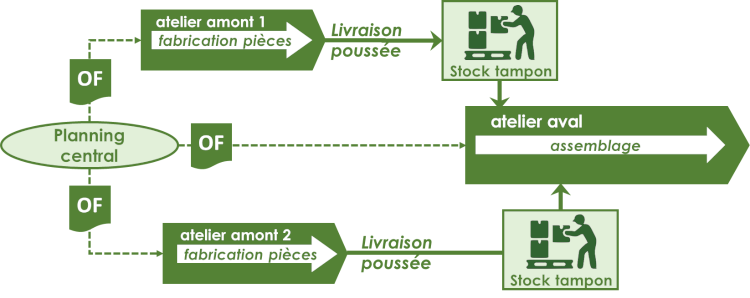
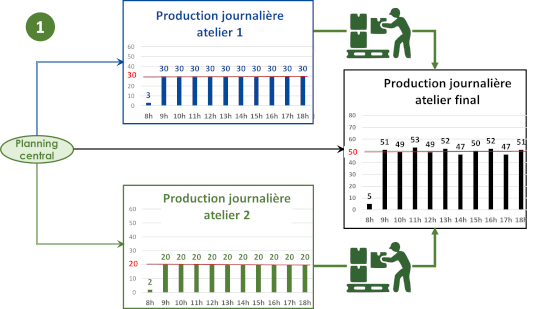
Le
schéma 1 illustre la situation sans juste-à-temps
où les flux sont poussés. Le planning central optimise
la charge des
ateliers 1 et 2 et de l’atelier final. Les stocks
entre les
ateliers
assurent l’ajustement
pour que l’ensemble fonctionne
compte
tenu de la variabilité réelle de la demande.
|
 |
|
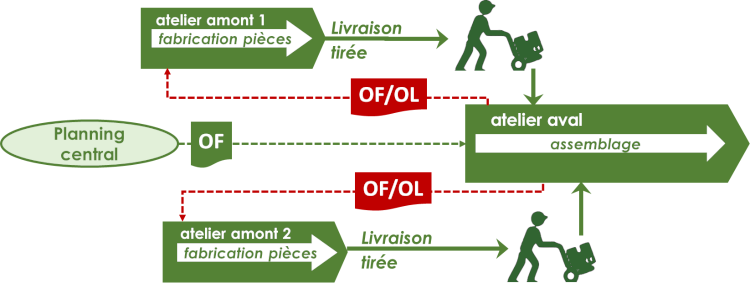
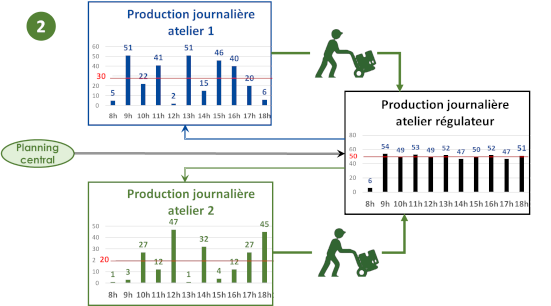
Le
schéma
2 illustre la situation en juste-à-temps en flux
tirés où le planning central programme
la
charge
de l’atelier régulateur en
tenant compte de la variabilité de la demande finale
mais sans lissage
de la production,
c’est-à-dire
sans se préoccuper de la variabilité des appels vers les
ateliers 1 et 2.
Ces ateliers n’ont donc pas de production programmée à l’avance, ils fonctionnent à la demande réelle avec une charge très irrégulière induisant des temps d’inactivité et donc une performance amoindrie. |
 |
Dans
le
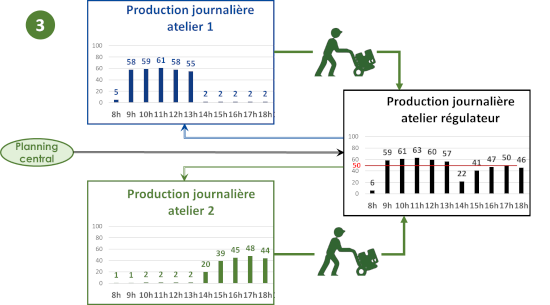
schéma 3 le planning
central lisse et ordonnance les OF du processus
régulateur de
façon à tenir compte de la cadence des appels qui
déclencheront dès
que besoin les OF vers les processus amonts.
Le planning central tient alors compte des flexibilités des ateliers 1 et 2, c’est-à-dire du nombre minimum et maximum de pièces qu’il doivent produire pour maintenir leur performance.
|
 |
|
Les choix d’organisation pour maximiser la performance d’un ensemble de processus sont dictés par les contraintes, environnementales, sociales, humaines, financières de l’entreprise. Dans notre exemple fictif, soit l’atelier 1 ne fonctionne que le matin et l’atelier 2 que l’après-midi le personnel étant affecté à d’autres tâches ou ne travaille qu’à mi-temps, soit on fusionne les deux ateliers en un seul et le personnel est formé pour être polyvalent et les machines sont rendues polyvalentes et flexibles grâce, par exemple, à des changements rapides d’outils. Là encore c’est la capacité d’innovation qui doit être mies en œuvre en s’appuyant entre autres sur l’inventivité des opérateurs parce qu’ils connaissent mieux que quiconque les installations et leur fonctionnement.
|
|
Rendre
les
anomalies visibles pour réagir immédiatement
|
Dans la vrai vie, au travail comme à la maison, même avec le plus grand soin apporté à l’ouvrage nous ne sommes jamais à l’abri d’un dysfonctionnement, d'un accident, d’une maladresse voire d’une erreur parce que, même lorsque l’on vise le zéro défaut, on ne peut jamais prévoir ni diriger le hasard. Accepter
l’anomalie
ce
n’est
pas
l’excuser
et
s’en accommoder mais c’est prendre toutes les
dispositions pour y faire face et réagir sans attendre
pour ne pas briser la régularité du flux de travail.
|
 |
Une
pièce
non
conforme,
un
défaut
ou
une
erreur
dans
un
résultat
sont
des
gaspillages
qui
entraînent
une
double
peine
:
d’une
part
les efforts
dépensés
sans
résultat
utilisable,
donc
en pure perte, et d’autre part les effets induits par ce
défaut en aval dans la chaîne d’utilisation du produit
ou du résultat. Plus
le défaut ou l’erreur sera découvert loin du lieu de sa
production plus sera laborieuse la recherche de son
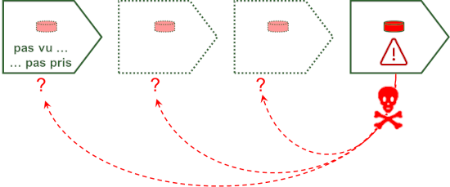
origine pour pouvoir la corriger. Ainsi aux désagréments, voire dégâts, causés par la gêne ou l’incapacité d’usage s’ajoutent les coûts improductifs de recherche de l’origine (enquêtes, réunions, mails, rapports, etc.). |
|
L’organisation de l’entreprise, humaine et matérielle, doit permettre de réagir immédiatement lorsqu’une non-conformité est constatée et ceci au plus près de l’endroit où elle a été créée. Le principe enseigné par Taiichi Ohno pourrait s’exprimer ainsi : toute anomalie, quelle qu’elle soit, doit être immédiatement visible par n’importe qui, que ce soit un process déficient, une pièce non-conforme ou un service défaillant. Visible parce que les facultés visuelles favorisent la quantité, la rapidité et la simultanéité des informations acquises, parce que l’œil capte simultanément la situation et son environnement. |
 |
|
Standards infaillibles mais flexibles |
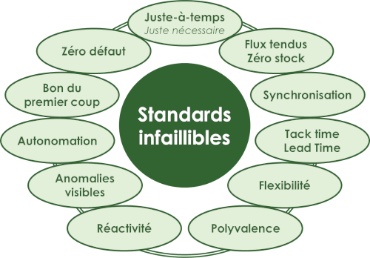 |
La
marguerite
ci-contre résume les principes d’organisation et de
management que nous avons évoqués ci-dessus,
principes qui
sont
complètement interdépendants.
Un des mécanismes de coordination essentiel pour une application stricte et cohérente de ces principes, sans laisser prise au hasard, est la standardisation sous ses différentes formes (spécification du travail, spécification des résultats, planification, normes, procédures, standardisation des qualifications, etc.) . Les principes évoqués ci-dessus ne trouvent leur efficacité que s’ils sont tous respectés simultanément par l’ensemble des acteurs, et donc que les standards correspondants soient appliqués systématiquement et rigoureusement. |
|
Infaillibles
...
|
 |
 |
 |
 |
 |
|
ENSEIGNÉS
Les
standards
sont à la base des formations. Ils sont enseignés aux
nouveaux arrivants même intérimaires, et en continu au
personnel en poste. |
ACCEPTÉS Les
standards
sont construits et écrits,
à partir d’un standard générique, avec ceux qui
devront les appliquer, sous l’autorité
de leur chef direct.
|
COMPRIS
Le rôle du chef est d’expliquer pourquoi le standard est nécessaire, quelle est sont utilité et comment il doit être appliqué. Le chef aide ses collaborateurs.
|
ACCESSIBLES Le standard doit être facilement accessible par l’opérateur à son poste de travail pour qu’il puisse s’y référer immédiatement en cas de difficulté. |
OBLIGATOIRES On
ne
déroge
jamais à un standard.
C’est la règle fondamentale du système de Taiichi Ohno. |
||||
| Par conséquent les standards sont connus | Par conséquent les standards sont adoptés | Par conséquent les standards sont admis | Par conséquent les standards sont utiles | Par conséquent les standards sont appliqués |
|
... mais flexibles
|
|
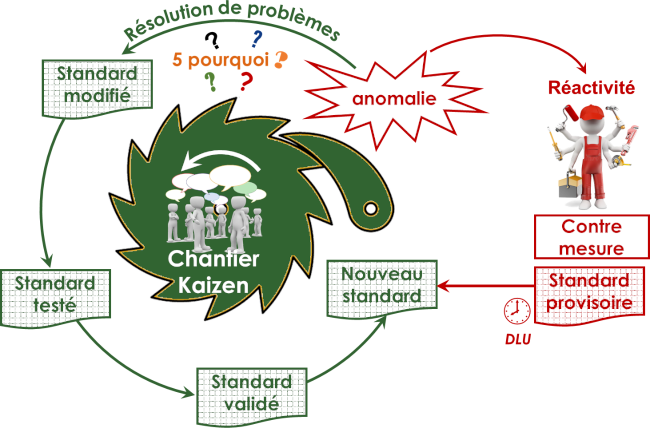
Lorsqu’une
anomalie
est détectée, une action de réactivité est immédiatement
déclenchée. Une analyse rapide permet de déclencher les
contre mesures immédiates
qui font l’objet d’un standard provisoire temporaire qui
est affiché avec une date limite d’utilisation visible.
|
|
|
|
Parallèlement
un
chantier
kaizen
(kai
= changement ; zen = meilleur) est engagé pour traiter
l’anomalie par la méthode de résolution de problèmes,
par laquelle on caractérise avec précision le problème
puis l’on recherche les causes racines en appliquant la
méthode des 5 pourquoi. Les opérateurs sont impliqués
dans ce travail parce qu’ils connaissent mieux que
quiconque la réalité physique du processus sur le
terrain au quotidien. Cela
enrichit la valeur de leur travail en les rendant
acteurs de l’organisation de leur propre activité.
Un
standard
modifié
est
élaboré
puis testé.
Une
fois
validé,
il
remplace
le standard provisoire
qui
avait temporairement annulé le standard précédent. On ne
déroge jamais à l'application d'un standard, on applique
un autre standard? Là est le cœur du progrès continu.
Ce
système
fonctionne
comme
une
roue
à
cliquet
:
on
ne
vas
jamais
en
arrière.
Ainsi
toute
amélioration
du
fonctionnement
ou
du produit, aussi
minime
soit-elle,
est
encapsulée à jamais dans les standards qui s’adaptent
ainsi en permanence aux évolutions des technologies et
de l’environnement. Les
standards représentent la mémoire collective de
l’entreprise.
On comprend pourquoi Toyota est le meilleur en qualité, en productivité et en rentabilité : 70 ans de progrès sans cesse capitalisés.
|
|
L’Homme est au centre du système |
|
Taiichi Ohno place l’Homme au centre du dispositif car, quel que soit le domaine, technique, commercial, financier ou autre et quel que soit le degré de mécanisation ou d’automatisation, il y a toujours des hommes et des femmes impliqués dans l’efficacité de l’organisation. L’amélioration de la performance d’une entreprise s’appuie toujours sur des relations et des processus humains. Mettre l’Homme au centre du management pour obtenir l’engagement de chacun et l’implication de tous, exige que le travail soit organisé en conséquence et que le lieu de travail soit agencé de façon à ce qu’il vise le bien-être du personnel pour qu'il soit efficace dans l’accomplissement de ses tâches. Il
faut
donc organiser et aménager le travail de façon à pouvoir
le diriger comme Taiichi
Ohno le propose : un
management centré sur la compétence de chaque individu
afin qu’il puisse accomplir efficacement son travail
avec l’autonomie suffisante pour réagir correctement
face à une situation anormale, à son niveau et avec
l’aide de ses collègues.
|
 |
|
Les
espaces
de travail sont compacts pour éviter d’avoir des postes
de travail isolés en privilégiant l’harmonie des cycles
de travail individuels afin de faciliter le
développement de l’esprit d’équipe et la solidarité
entre tous. La présence de la hiérarchie sur le terrain
et la rapidité d'intervention en cas d'incident sont
favorisées.
La
réduction des coûts (surfaces, chauffage, entretien)
n'est qu'une conséquence du compactage mais n'en est pas
la motivation première.
|
|
Le chef est aussi tuteur et formateur |
 |
La responsabilité du management à tous les niveaux, du Président jusqu’à l’Opérateur, est de créer les conditions pour que la compétence, la polyvalence et la solidarité se développent au sein de l’entreprise.
Chez Toyota le chef est reconnu parce qu’il est compétent et pas uniquement parce qu’il a les capacités d’encadrer ses collaborateurs. |
|
Le rôle du responsable hiérarchique est de faire comprendre à ses collaborateurs pourquoi et comment mettre en œuvre les principes du Toyota Production System, non pas par des enseignements théoriques, mais chaque jour sur le terrain. Tout problème ou difficulté est une opportunité pour faire comprendre et enseigner. Le responsable hiérarchique est le promoteur de la réactivité et de l’amélioration permanente au sein de son équipe. Il a la responsabilité d’expliquer les standards, de faire comprendre en quoi ils sont utiles et comment ils doivent être appliqués. L’apprentissage de l’application des standards sur le terrain contribue fortement à l’appropriation des valeurs de l’entreprise par le débutant.
Rappelons
que la notion de standard ne se limite pas à des
procédures écrites mais concerne aussi des rituels
pratiqués, des comportements, des coutumes, des valeurs
partagées. |
|
Diriger avec les yeux |
|
 |
Puissance de la perception oculaire |
|
Les
facultés
visuelles sont largement sollicitées chez Toyota parce
qu’elles favorisent la quantité, la rapidité et la
simultanéité avec lesquelles les informations sont
acquises. D’un coup d’œil on saisit une situation, son
environnement, l’ambiance. Le schéma, le croquis, le
dessin, le synoptique sont des moyens d’expression
largement utilisés au même titre que le langage parlé ou
écrit. |
Nous avons vu que le travail est organisé de façon à ce que toute situation anormale soit systématiquement visible pour susciter, sur le terrain, le réflexe de réagir immédiatement. Les emplacements dédiés aux stocks tampon sont matérialisés afin que tout écart soit immédiatement visible. Les gammes opératoires font largement appel aux schémas, dessins et photos. |
|
Il
n'existe pas d'outils standards
|
| Taiichi Ohno a généralisé les synoptiques de travail (standard worksheet) où est représenté graphiquement le processus de travail de l’atelier, du poste de travail mais aussi d'un bureau administratif. Ce support, où figure aussi les informations nécessaires au travail, est visuellement partagé par tous les participants lors de la résolution de problèmes. Il facilite les compréhensions mutuelles et la convergence des points de vue ainsi que l'apprentissage. |
Mis
à
part le 5S qui en constitue un préalable, il n’existe pas
d’outils standards pour mettre en place le management
visuel. En effet chaque entreprise est unique par son
métier, son organisation, la disposition des unités de
travail, ses modalités de gestion, la personnalité de ses
dirigeants, sa culture. C’est donc à l’entreprise
d’imaginer et d’inventer les dispositifs qui seront le
support du management visuel qu’elle veut mettre en place. |
|
Enfin
le
principe
du
management visuel s’applique aussi à l’échange
d’informations. L’information dont on a besoin dans la
situation où l’on se trouve doit sauter aux yeux : les
rapports ou les comptes-rendus sont sous un format A3 ou
A4 où ne figurent que les informations essentielles à la
compréhension du sujet, à son avancement et aux
conclusions. La simplicité et la lisibilité sont
privilégiées par rapport au volume d’information.
|
|
Trop
souvent
le management visuel se limite à l’affichage
d'indicateurs. Avant d'incorporer le management visuel
dans l'organisation de
l'usine, de l’atelier, du magasin, des salles de
réunions, de l'entrepôt, du hall d'accueil, du point de
vente, du show room, de l'open space, il faut se poser
trois questions :
|
|
Aller sur le terrain |
 |
Les chiffres sont importants car ils nourrissent des indicateurs qui donnent une vision synthétique du fonctionnement de l’entreprise et sont indispensables pour diriger l’entreprise, fixer les objectifs, en suivre la réalisation et élaborer les stratégies. Les chiffres mesurent la réalité pour l’objectiver mais ils ne la remplacent pas. Pour Taiichi Ohno c’est sur le terrain que l’on dirige avec les yeux et non pas en lisant un rapport abondamment illustré, ni devant un écran d’ordinateur, ni dans une salle de réunion équipée d’un rétroprojecteur.
Le terrain c’est bien évidemment l’atelier, mais c’est aussi l’entrepôt, le magasin, le show-room, le bureau d’études, le laboratoire, le quai de chargement, etc. Le terrain c’est là où est générée la valeur ajoutée qui se vend et qui apporte les marges. |
|
Pour
diriger
avec les yeux il ne suffit pas de se promener sans but
dans les ateliers, ni de se faire expliquer de
magnifiques tableaux comportant graphiques, courbes,
histogrammes et photos spécialement confectionnés et
placés en toute hâte dans l’atelier pour la visite du
haut responsable hiérarchique qui vient faire son tour
de terrain.
Il faut savoir ce que l’on va regarder sur le terrain. Il faut donc connaître par quoi se traduit sur le terrain l’application des principes du management. Il faut donc en avoir compris les fondements et pas uniquement les résultats escomptés. Il faut connaître les standards majeurs de l’entreprise et leur signification. |
|
Les 5 pourquoi |
|
Dans toute situation anormale il faut réagir immédiatement et mettre en place des contre-mesures (mesures palliatives) pour rectifier l’anomalie et pour éviter que ses effets ne se propagent en aval. Puis il faut en rechercher les causes racines, trouver les solutions pour les éradiquer, tester ces solutions sur une période significative et enfin les intégrer dans les standards de façon que l’anomalie ne soit pas récurrente.
Dans bien des systèmes de management où la notion de standard n’est pas institutionnalisée, la contre-mesure devient la solution permanente au problème rencontré. Ainsi l’anomalie peut devenir récurrente sans que cela se voie jusqu’à la prochaine catastrophe plus grave qui éveillera à nouveau l’attention.
Le principe de base de Taiichi Ohno est de remonter systématiquement jusqu’aux causes racines de l’anomalie pour les supprimer et inscrire la solution dans les standards afin d'éradiquer définitivement le défaut. C’est là une des principales forces du Toyota Production System.
La méthode des "5 pourquoi" est à la base de la recherche des causes : poser cinq fois la question « pourquoi ? ». C’est bien évidemment un slogan car dans certains cas la cause racine sera identifiée au quatrième pourquoi et dans d’autres au huitième pourquoi et parfois bien plus.
La méthode des "5 pourquoi" est un comportement managérial à tous les niveaux de la hiérarchie. Il s’agit d’inciter tout le monde à avoir le réflexe de remonter aux causes souvent cachées derrière des symptômes visibles. La méthode des 5 pourquoi devient un comportement naturel dès lors qu’elle est pratiquée depuis le top management jusqu’en bas de la ligne hiérarchique.
Taiichi Ohno encourage le manager, quel que soit son niveau, à aller sur le terrain pour observer. Lorsqu’il détecte une anomalie, avant de blâmer, le manager cherche à en comprendre les causes en appliquant les 5 pourquoi, donnant ainsi l’exemple pour entraîner le reste du management à pratiquer de même. |
 |
|
Il
est
de la responsabilité de tout hiérarchique d’animer la
résolution des problèmes qui surviennent dans son aire
de responsabilité.
Contrairement
à une idée très répandue, le "5 pourquoi" n'est pas
qu'un simple outil que l'on range au placard après s'en
être servi, c'est un mode de management permanent
pour inciter tout le monde à rechercher les causes d'une
anomalie quelle qu'elle soit.
|
|
Modélisation du système de Taiichi Ohno |
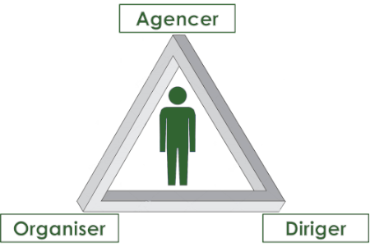
Voici
la représentation systémique des deux dimensions Organiser
et Diriger du système de management de Taiichi
Ohno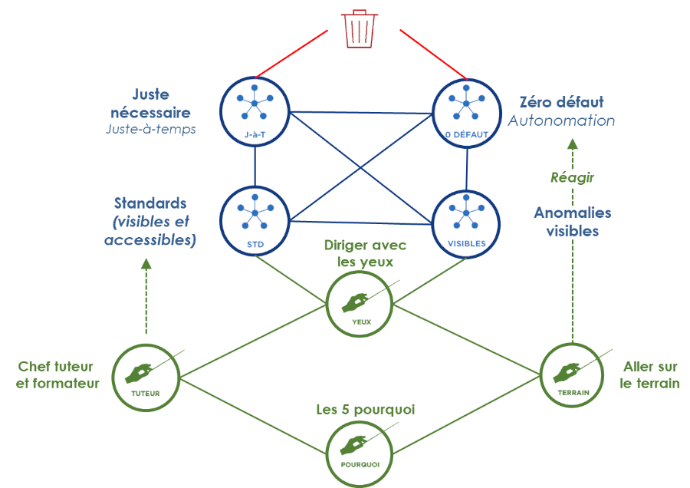 |
|
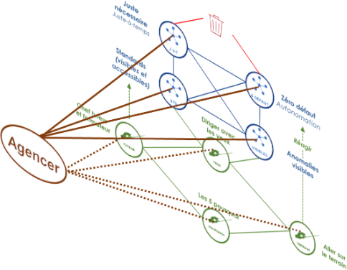
La
troisième
dimension Agencer est reliée à chacun des
éléments précédents parce que l’agencement du lieu de
travail est au service de l’organisation du travail et
du management des hommes et des femmes. La vue ci-dessous en perspective évoque le système dans sa totalité.
|
|
Dans
un
système
tous
les
éléments sont importants, on ne peut pas supprimer un
élément sans déstabiliser le système et le voir
s’effondrer.
Par contre chacun des éléments adopte un périmètre et une intensité variable en fonction de l’environnement où il se trouve, de la nature du système et de sa raison d’être.
Ainsi le système de management de Taiichi Ohno peut s’adapter avec discernement à tout type d’organisation qui doit maîtriser la valeur ajoutée qu’elle produit pour atteindre ses buts et ses objectifs, qu’elle soit industrielle ou artisanale, technique ou artistique, commerciale ou culturelle ou encore non marchande. |
 |
|
La puissance du système de Taiichi Ohno |
|
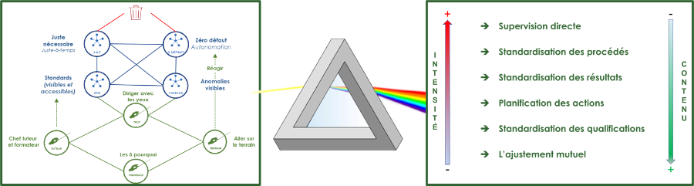
En regardant le système de management de Taiichi Ohno avec le prisme du modèle de Mintzberg nous allons comprendre pourquoi ce système est terriblement performant et comment il peut s’adapter à tout type d’organisation dès lors qu’on met en place tous les éléments du système sans omission en les adaptant à l’entreprise, à ses métiers, à sa culture et à son environnement. Observons comment Taiichi Ohno met en œuvre les mécanismes de coordination. Auparavant notons que la société Toyota Motors est une entreprise manufacturière de grande taille dont le système technique est très régulateur et les produits diversifiés et complexes. Les entreprises de ce type sont caractérisées par le poids important de la technostructure qui privilégie la coordination par la standardisation et la formalisation des comportements au détriment de l’ajustement mutuel. Ce genre d'organisation est souvent critiqué pour avoir une grande inertie, être technocratique et bureaucratique en laissant peu de place à l’initiative individuelle. |
 |
|
Supervision directe |
Les équipes sont de petite taille (moins de vingt personnes) et le chef, outre d’être le superviseur, est le tuteur et le formateur de ses collaborateurs. Voilà un puissant moyen pour développer l’ajustement mutuel au sein des équipes et entre le chef et ses collaborateurs. |
|
Standardisation |
La coordination par la standardisation du travail (spécification du travail et planification des actions) est renforcée par l’application obligatoire et systématique des standards. Cela en décuple l’efficacité. La standardisation des qualifications et l’exigence d’exemplarité et de compétence renforcent l’efficacité du travail, l’autonomie pour faire face aux situations imprévues et la coordination des collaborateurs qui s’ajustent entre eux grâce à leurs savoir-faire partagés. |
|
Ajustement mutuel |
L’énorme
force
du système de Taiichi
Ohno est d’encourager la coordination par l’ajustement
mutuel : l’institutionnalisation du Kaizen pour soutenir
le progrès continu, l’écoute des collaborateurs pour
finaliser les standards, le chef qui est aussi tuteur et
formateur. La
richesse de l’information partagée par l’ajustement
mutuel vient considérablement renforcer et assouplir la
coordination par la supervision directe et la
standardisation. Là
est la clé de l'agilié. |
 |