BON DU PREMIER COUP

|
« Faire bon du premier coup » ou « zéro défaut » ! Que de choses ont été dites et écrites sur ce sujet depuis les années 80 ! C’est le rêve de chacun, quoi qu’il fasse.
N’oubliez pas que le produit génère le chiffre d’affaires et que les processus construisent la marge. Il faut donc concevoir et mettre en place les processus de travail pour faire bon du premier coup qu'elle que soit l'entreprise, industrielle ou artisanale, technique ou artistique, commerciale ou culturelle ou encore non marchande.
Voici un modèle simple à comprendre qui sert de guide pour observer un processus existant, en comprendre les faiblesses et les points forts, et ensuite le corriger pour tendre vers le zéro défaut. Ce modèle est tout simplement issu des principes que Taiichi Ohno a inclus dans son système.
|

|
Caractériser le processus et le situer dans son environnement
|
|
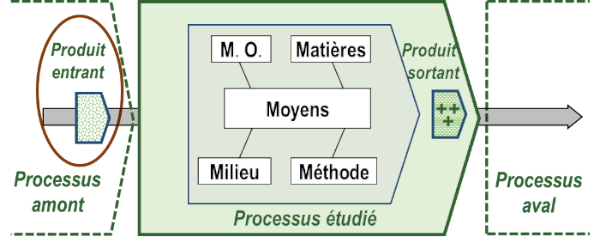
Une fois la maille choisie avec pertinence afin de décrire au juste nécessaire le processus qui nous intéresse, il faut : - En préciser le périmètre : quelles sont les opérations qui sont dans le processus et celles qui sont à l’extérieur. - Identifier le processus amont et le processus aval qui ont nécessairement chacun leurs propres contraintes et leurs propres raisons d’être. - Identifier le flux de travail qui est formé par l’enchaînement des opérations qui transforment le produit entrant en produit sortant. J’ai choisi de figurer le produit entrant dans le processus amont. Nous verrons plus loin les raisons de ce choix.
|
 |
|
Moyens : les machines, au sens propre, utilisées pour produire le résultat. Ce peut être une usine, une presse de 10 000 tonnes, un ordinateur, une machine à coudre, une photocopieuse, un PC, un balai, etc. Main d’Œuvre (MO) : ce sont les femmes et les hommes qui œuvrent dans le périmètre du processus. Selon la maille choisie la main d’œuvre sera décrite par des qualifications selon les conventions collectives ou par une liste nominative ou encore par des profils types. Matière : c’est l’ensemble des produits utilisés par le processus mais qui ne font pas l’objet de la transformation. Par exemple l’énergie consommée, les lubrifiants nécessaires aux machines, le papier ainsi que l’encre nécessaires pour l’édition des rapports, les détergents, etc. Méthodes : l’ensemble des règles (instructions de travail, procédures) qui sont nécessaires aux opérateurs ainsi que leur savoir-faire. Milieu : la caractérisation de l’environnement dans lequel hommes et machines travaillent et notamment les contraintes et les exigences associées (hygrométrie, température, abrité ou en plein air, environnement agressif, etc.) |
|
Il
est
inutile de perdre du temps pour déterminer si une pièce
de provenance extérieure qui est assemblée dans le
produit final doit
être dans la rubrique matière ou si elle doit
être dans le produit entrant : l’essentiel est de ne pas
l’oublier et de la caractériser précisément par rapport
à son usage dans le processus. Il faut éviter d’être trop scolaire dans cette étape préliminaire.
|

Zéro défaut pour quel résultat ?
|
 |
|
|
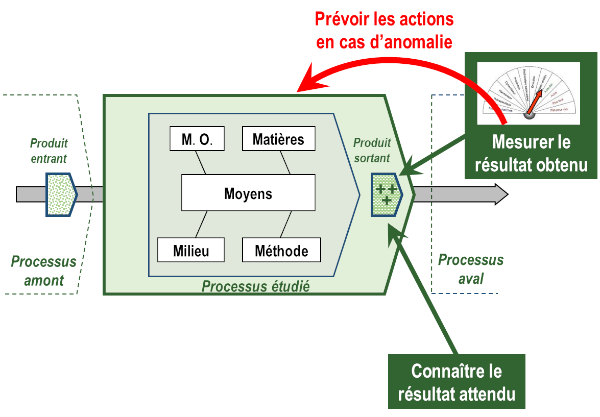
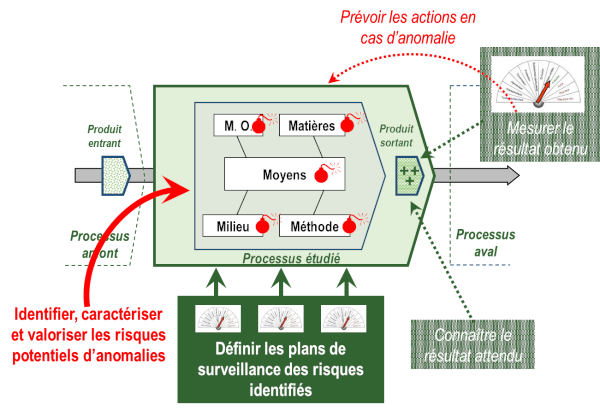
Connaître le résultat attendu (produit ou service sortant) Le résultat attendu doit être défini, décrit et caractérisé. Cela peut paraître évident lorsqu’on examine un processus industriel qui produit des pièces qui doivent obligatoirement définies par des dimensions géométriques, une composition matière, une résistance aux efforts ou aux chocs, etc. C'est
moins évident pour les processus de type service dans un
restaurant, reporting
devant une Direction, projet, soins à domicile prodigués
par une infirmière, intervention d’un technicien en
après-vente sur une machine, etc.
Résultat obtenu = résultat attendu Pour vérifier que le résultat obtenu est conforme il faut savoir le mesurer selon les critères caractérisant le résultat attendu. Cette problématique a largement été étudiée et de multiples méthodes et techniques ont été mises au point dans le domaine de la production industrielle, néanmoins le principe reste valable quel que soit le processus. Voici quelques exemples : Lorsque le résultat attendu est caractérisé par une appréciation subjective (comme la couleur, la brillance, l’absence de reflet, le tombé d’un tissus, etc) on compare le résultat avec un échantillon représentatif disponible au poste de travail ou en fin de processus. Dans le cas de la qualité de service la mesure de la satisfaction se fait par des enquêtes sur tout ou partie de la clientèle. Là encore il convient que la satisfaction du client soit évaluée sur les mêmes critères que ceux qui définissent le service vendu au client.
Actions en cas d’anomalie Quelles que soient les précautions prises, une anomalie peut toujours arriver, c’est la vraie vie. Lorsqu’une anomalie est constatée, c’est-à-dire que le résultat obtenu n’est pas le résultat attendu, il faut avoir prévu la ou les actions à engager et, bien évidemment, avoir formé les opérateurs en conséquence et leur avoir donné les moyens pour agir. L’anomalie peut être un produit ne respectant pas une ou plusieurs spécifications techniques, un client furieux dans un magasin, un président constatant une incohérence dans un reporting, une livraison retardée suite à un accident, un poste vacant suite à une maladie, etc. Mais, bien évidemment, il ne serait pas raisonnable d’attendre que la non-conformité se produise pour réagir. Il faut tout faire pour éviter qu’elle se produise. |
|
Zéro défaut : quelles précautions ?
|
 |
|
|
Identifier, caractériser et valoriser les risques d’anomalies Comment anticiper l’apparition d’anomalies en identifiant les risques potentiels. Un risque est un obstacle potentiel à la réalisation d’un objectif ou d’une actions. Le risque est avéré lorsque l’obstacle survient. Il existe de nombreuses méthodes d’analyse pour identifier, structurer, objectiver et pondérer les risques, que ce soit dans les domaines industriels, de la santé, économiques, politiques, etc. Comme dans beaucoup de situations le bon sens permet de faire beaucoup de chose sans avoir besoin de faire appel à des outils sophistiqués. Il suffit de parcourir la description que nous avons faite du processus avec les 5M et se poser les questions : « et si ça ne marchait pas ? Est-ce grave ? Est-ce supportable ? Que dois-je faire si cela arrive ? » Il faut se méfier de certains responsables hiérarchiques qui refusent d’imaginer que l’anomalie soit possible : « Chef, et si le plan que nous engageons tombe à l’eau ? » « Duchemin, je vous paie pour que ça marche pas pour que ça se plante ! » Le
plan
a échoué pour des raisons imprévisibles totalement
externes à l’entreprise. Rien n’avait été prévu en cas
d’échec, ce fut une catastrophe !
Mettre en place les dispositions de surveillance des risques identifiés Pour chacun des risques identifiés : - Estimer la gravité par les conséquences de l’anomalie : inacceptable, situation dégradée possible, incidence faible donc risque assumé ; - Estimer la probabilité : rare, peu fréquente, imprévisible (maladie, accident) mais possible à chaque instant ; - Concevoir les actions préventives (polyvalence, plan B, etc) pour éradiquer le risque ; - Concevoir les actions correctives pour faire face au risque s’il survient ; -
Identifier et définir les indicateurs ou les points à
observer pour déclencher les actions correctives ; Dans le domaine industriel ces mesures prennent le nom de plan de surveillance qui décrit dans le détail ces dispositions pour qu’elles soient enseignées, connues et respectées. |
|
Vérifier que les dispositions sont connues, appliquées et efficaces
|
 |
|
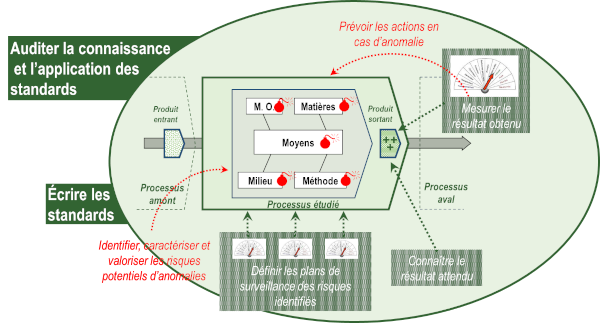
Il faut : 1) écrire les standards correspondant aux principes de la maîtrise des processus afin qu’ils soient enseignés, connus et appliqués. 2) auditer leur application La finalité de l’audit n’est pas de piéger les personnes mais d’ausculter l’organisation et de vérifier qu’elle fonctionne comme elle devrait fonctionner. Un bon rapport d’audit doit aller au-delà du constat que les bonnes pratiques ne sont pas appliquées mais diagnostiquer pourquoi elle ne le sont pas ? Les personnels sont-ils formés, ont-ils les compétences requises, le manager joue-t-il son rôle sur le terrain ou bien est-il absorbé par du travail administratif ? Les matériels sont-ils adaptés et en bon état ? etc.
Une organisation humaine, quelle qu’elle soit, a tendance à s’affaiblir dans le temps par la force de l’habitude, de l’accoutumance aux petites anomalies ou aux situations inconfortables. La répétition de gestes qui semblent inutiles au quotidien entraine la lassitude et l’abandon de ces gestes. L’organisation se dégrade petit à petit sans que l’on s’en aperçoive jusqu’au jour où un gros problème surgit et qui peut engendre une catastrophe. La pression économique constante tend à espacer des contrôles voire à les supprimer sous prétexte « qu’en dix ans il n’y jamais eu d’anomalie », à diminuer la maintenance préventive « car pourquoi changer une pièce alors qu’elle est encore bonne, attendons plutôt qu’elle casse pour la changer ». Les conséquences peuvent être catastrophiques et leur coût bien supérieur aux économies immédiatement réalisées (par exemple dans l’agroalimentaire, les chemins de fer). |
|
Pourquoi le produit entrant n’est pas dans le processus ?
|
 |
Ce principe qui peut paraître de second ordre, voire anecdotique, est fondamental dans le système de management de Taiichi Ohno. En voici l’explication.
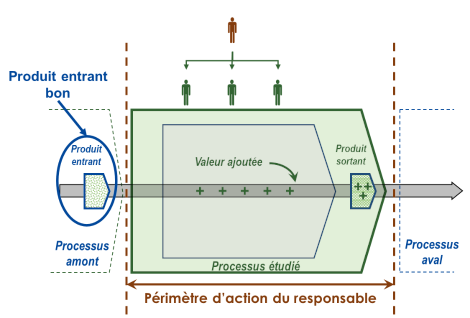
Imaginons la structure qui pilote et fait fonctionner ce processus : un manager et ses collaborateurs. Le champs d’action du responsable est dans le périmètre du processus. Il n’a aucune responsabilité ni aucune action sur le produit entrant qui est réputé bon. Il
est
responsable du produit sortant qui doit obligatoirement
être bon.
Son rôle est d’organiser, de piloter et de diriger son équipe pour réaliser la valeur ajoutée sur le produit. Il s’engage à fournir chaque jour le nombre de produits demandés. |
|
Supposons que nous élargissions le périmètre du processus pour y mettre le produit entrant qui, par conséquent, devient sous la responsabilité du manager : on élargit son champs de responsabilité. |
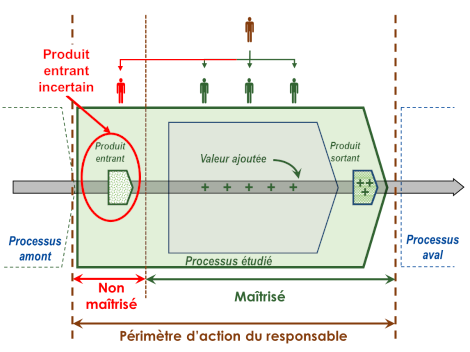 |
Le manager doit alors déléguer la responsabilité sur le produit entrant à un ou plusieurs collaborateurs supplémentaires pour s’assurer que le produit est conforme à ce qu’on en attend pour pouvoir l’utiliser. C’est une quality-gate comme on dit parfois. Par conséquent son champs de responsabilité comprend une zone d’actions qu’il maîtrise totalement et une zone d’action (en rouge) dont ne maîtrise pas du tout le résultat puisqu’il n’a aucune action sur le processus amont qui lui livre le produit. Rappelons nous que nous sommes dans un système en flux tendus juste-à-temps. Donc si le processus doit fournir, disons, 100 pièces c’est qu’il en reçoit 100. Si par exemple 10% des produits entrants sont défectueux il ne pourra pas assurer sa production et ne livrera que 90 pièces. Il devra alors consommer beaucoup de temps à expliquer pourquoi il est en défaut, il devra engager d’inutiles opérations administratives de comptabilité interne sans valeur ajoutée, pour faire supporter la charge du mauvais travail au processus amont et enfin il faudra engager les coûts logistiques pour renvoyer le produit défectueux au processus amont qui devra faire des heures supplémentaires pour rattraper les retards induits. La seule façon de s’en sortir serait d’entretenir un stock tampon pour pallier aux pièces défectueuses ce qui est contraire aux principes fondamentaux de Taiichi Ohno. |
|
La responsabilité pleine et entière du processus fournisseur pour le zéro défaut est fondamentale. Toyota a mis plus d’une quinzaine d’années à former et convaincre ses fournisseurs d’adopter ce principe. La vraie vie étant semée d’embûches et de mauvais hasards, la règle est de mettre en place des quality-gates en sortie du processus et de progressivement les alléger, voire les supprimer en agissant sur le produit, sur les procédés, les techniques, les technologies, les gammes grâce au progrès continu, le kaizen, que l’on pratique même quand tout va bien. |
 |